一、企业概况与转型前管理痛点
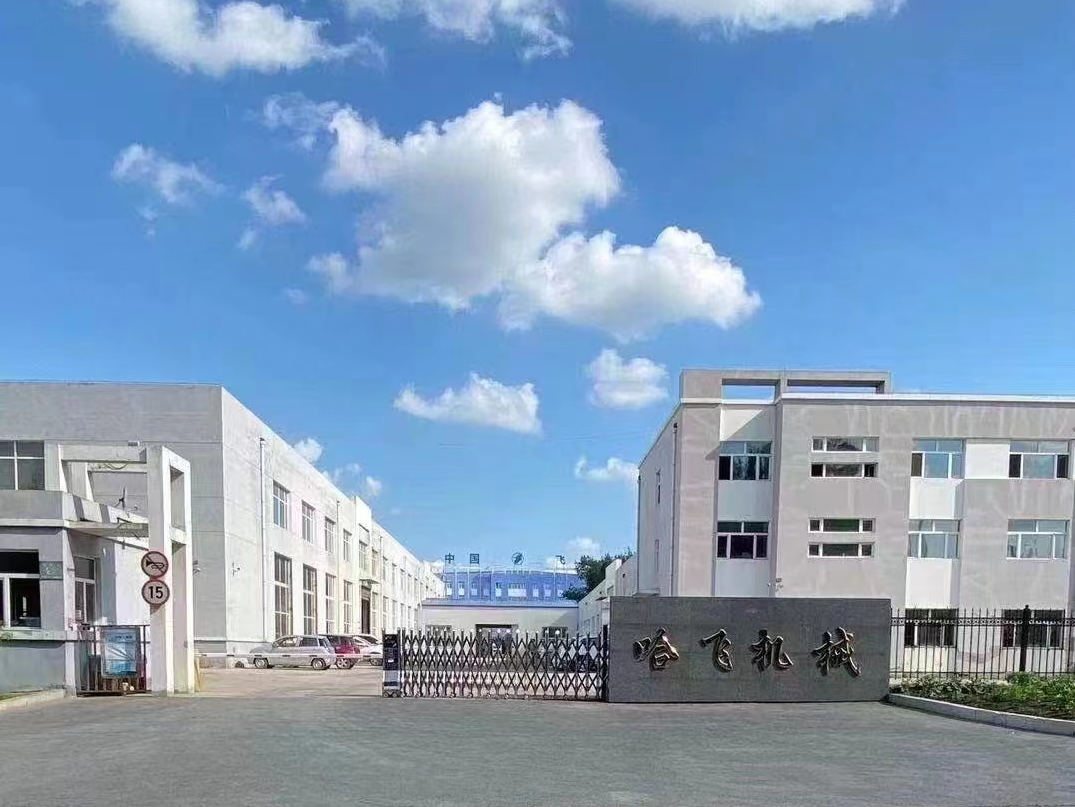
哈飞机械专注大型航空工装、飞机结构零部件、机器人核心部件的定制化生产,属于典型多品种、小批量、高复杂度的离散制造企业。产品具有图纸版本多、工装定制化强、加工工艺链长、质量追溯要求严苛的行业特性,订单多为单件或小批量试制,产品交付周期波动大,对工艺一致性、零部件全流程追溯、设备资源调度有着极高要求。
数字化转型之前,企业长期依靠手工台账、纸质工艺单、口头调度的传统管理模式,适配早期产能规模,但随着航空零部件订单持续增加、工装定制项目增多,传统管理方式的短板集中爆发,生产管理难以支撑业务扩张。这与航空零部件生产管理系统息息相关。了解航空航天MES有助于把握这一要点。
生产计划依靠人工经验排产,航空工装、大型零件工序复杂,涉及多台数控加工中心流转,计划变更只能人工传递。航空航天MES的价值正在于此。一旦图纸版本更新、物料延期、设备临时故障,车间调度难以及时调整工序,经常出现工序等待、在制品积压,生产进度难以实时掌握,订单交付周期不可控。这与航空航天MES息息相关。
现场数据采集依靠纸质记录,机床开机、加工、换模、待机、故障等信息,由操作工手工填报,数据滞后、失真严重。管理人员无法实时掌握设备真实状态,设备 OEE(设备综合效率)仅能依靠月底人工估算,无法区分设备停机是工艺等待、物料短缺、人员离岗还是设备故障,大量隐性停工成本长期无法量化。
在人员与作业管理层面,缺少标准化作业体系。航空工装、模具加工对操作规范性要求极高,但换模、装夹、首件检验等作业没有统一的数字化标准,不同操作人员作业时长差异巨大。绩效考核依靠定性评价,设备效能与人员绩效无法联动,难以识别低效环节,也无法精准定位人员行为对生产效率的影响。
质量追溯管理压力大。航空领域产品对零部件全生命周期追溯有硬性要求,纸质单据易丢失、错填,一旦出现质量问题,需要耗费大量工时回溯图纸版本、加工人员、设备参数、检验记录,追溯链条不完整,存在质量合规风险。
物料与工装管理同样存在漏洞。大型工装、专用刀具、夹具种类繁多,手工台账难以实时跟踪工装存放位置、使用状态、检修周期,经常出现工装找不到、到期未检修,导致机床停工等待,进一步拉长生产周期。
多重管理痛点叠加,造成设备资源浪费、生产隐性成本居高不下,企业亟需一套适配航空工装离散制造场景的数字化协同系统,打通车间现场数据,实现从计划、工艺、生产、设备、质量到人员绩效的全链路闭环管理。2025 年,哈飞机械经过多轮选型对比,落地制造易精益管生产协同 MES 方案,启动车间数字化改造项目。
二、方案选型与制造易 MES 适配优势
航空工装、模具制造行业不同于大批量流水线生产,核心痛点不在于产能规模,而在于多品种小批量下的生产协同、设备精细化管控、工艺版本管理、全流程质量追溯。普通通用 MES 偏重大批量流水线场景,很难适配单件定制工装业务。制造易精益管生产协同 MES 方案针对中小离散制造企业设计,贴合航空工装、模具、精密零部件行业特点,成为本次选型的核心原因。
轻量化快速落地,适配中小制造企业数字化基础
哈飞机械原有信息化基础薄弱,没有复杂的 ERP 系统,车间以数控加工中心为主。制造易 MES 无需大规模硬件改造,可对接车间现有数控设备,低成本采集机床运行数据,降低项目实施门槛,避免传统重型 MES 周期长、投入高、落地难的问题。
设备数据实时采集,构建车间数字看板,量化设备效能
系统可自动采集机床运行、待机、故障、换模数据,生成可视化车间监控大屏,也就是车间管理人员口中的 “数字车间主任”。实时展示各台加工中心运行热力图、OEE、停机时长、停机类型,自动区分设备故障、换模等待、物料等待、人员离岗等不同停机原因,把过去看不见的隐性停工数据量化呈现,解决手工统计数据失真的难题。
标准化作业 + 人员绩效联动,打通 “设备数据 - 人员行为 - 管理决策” 闭环
方案支持将航空工装加工工艺、换模作业、首件检验等 SOP 标准化录入系统,操作工在工位端查看最新工艺版本,严格按照标准作业执行。系统自动记录各工序实际工时,建立设备效能与人员 KPI 联动机制,将设备有效运行时长、换模耗时、故障响应速度纳入绩效考核,从管理机制上驱动作业标准化,避免人为拖延、消极待机等问题。
工艺版本与全链路质量追溯,满足航空零部件合规要求
针对航空工装图纸频繁变更的行业特点,系统管理图纸、工艺版本,变更自动同步至工位,防止操作工使用旧版本图纸加工。每一件零部件、每一套工装,绑定加工设备、操作人员、加工时间、检验记录,实现全流程一键追溯,满足航空零部件质量管控与核查要求。
精益生产协同,优化车间排产与在制品流转
基于实时设备负荷、工序进度,动态调整生产计划,实现工序流转、物料配送、工装领用协同管理,减少在制品积压,缩短工装与零部件加工周期。
三、数字化落地实施过程与现场改善实践
项目实施周期贴合企业车间生产节奏,分阶段推进,避免大面积停产影响订单交付。
第一阶段,设备数据采集部署
对接车间核心加工中心,搭建车间可视化监控大屏,打通底层机床数据链路,实现设备状态自动采集。系统上线后,王厂长与生产调度人员依托大屏,持续观测设备运行热力图,很快发现车间设备效率两极分化的问题。
以车间两台核心加工中心为例,大屏实时数据直观呈现差异:1 号加工中心运行稳定,有效运行率 94%,待机 6%,无故障停机,每 120 分钟规律停机换件,作业节奏稳定;而 2 号加工中心有效运行率仅 58%,待机占比 35%,故障占 7%,数据曲线波动剧烈,故障报警集中在午休前后。
调度人员结合现场监控与 MES 记录开展深度复盘,定位三大核心问题:一是人为作业拖延,2 号机单次换模平均耗时 42 分钟,远超≤20 分钟的标准工时;二是人员离岗管理不规范,大量待机时长源于离岗抽烟等非必要离岗;三是故障响应滞后,70% 的机床故障发生后,等待处理时长超过 30 分钟。
第二阶段,标准化流程重构。
依托制造易 MES,重新梳理航空工装加工、大型零部件装夹、换模、首件检验全流程,制定数字化标准化作业指导书,工艺文件直接下发至工位终端,所有操作严格按照标准工时、标准步骤执行,固化精益作业规范。
第三阶段,人员赋能与考核机制落地。
针对不同岗位、不同设备操作人员开展个性化技能培训,重点强化工装快速换模、设备基础点检、故障快速上报能力。同步上线 MES 绩效模块,落地设备效能 - 人员 KPI 联动机制,将换模时长、设备有效工时、故障响应速度纳入员工绩效考核,用数字化数据替代传统主观评价。
第四阶段,持续迭代优化。
以设备数据为基础,按月分析 OEE 变化,识别低效工序、薄弱设备,持续开展精益改善。经过三个月持续优化,2 号加工中心生产效率提升 67%,每年减少停工损失超 180 万元;车间 5 号加工中心 OEE 提升至 82%,每年节约各类隐性生产成本 156 万元。
同时,在工艺管控层面,图纸版本混乱问题得到根治,图纸变更实时推送,杜绝旧版图纸加工带来的质量报废;产品质量追溯实现数字化,质量核查由过去数小时人工翻单,转变为系统一键查询,大幅降低质量管控成本。车间在制品流转清晰,计划延期、物料等待问题显著减少,航空工装交付稳定性大幅提升。
四、项目成果与行业价值
经过制造易精益管生产协同 MES 落地,哈飞机械实现车间数字化管理转型,生产、设备、质量、人员数据全部在线可视,从依靠经验人工管理,转向数据驱动精益生产,管理成效显著。该项目在工信部中小制造业数字化转型试点城市评审中,取得数字化优秀成果,获得工信部专家认可与表扬。
从直接效益看,车间设备综合利用率大幅提升,换模等待、无效待机、故障响应滞后等浪费被识别并消除,隐性停工成本大幅下降;生产计划动态可控,航空工装、飞机零部件交付周期稳定性提升;质量追溯体系数字化,满足航空产品严苛质量管控要求,降低质量风险与报废损失;人员绩效考核更加公平透明,员工标准化作业意识显著增强。
从管理变革层面,哈飞机械建立起设备数据采集→识别人员行为短板→制定改善措施→落地管理决策的数字化管理闭环。这套管理逻辑,不局限于航空工装、飞机零部件制造,同样适用于模具制造、精密机加、机器人零部件等离散型小批量制造企业。
航空工装与模具制造行业普遍存在单件定制、工艺复杂、设备昂贵、隐性浪费多的特点,很多同类企业同样停留在纸质台账、人工调度阶段,大量设备潜力、人员潜力被隐性消耗。哈飞机械的转型实践证明,中小离散制造企业不必盲目投入昂贵的全套数字化硬件,选择轻量化、贴合行业场景的 MES 方案,从设备数据采集、作业标准化、绩效联动切入,小步快跑推进数字化,就能够挖掘车间隐性成本,释放设备产能,完成精益化升级。
五、总结
哈飞机械作为航空工装、飞机零部件与机器人部件生产企业,借助制造易精益管生产协同 MES 完成数字化转型,解决传统手工管理下数据失真、设备效率不可控、作业不标准、追溯困难等核心痛点。以可视化车间大屏作为 “数字车间主任”,量化设备停机与人员作业行为,通过流程标准化、技能培训、绩效联动实现车间效率提升,创造可观经济效益,同时在国家级数字化试点评比中获得认可。
该案例为国内航空工装、模具类中小离散制造企业,提供一套可复制的数字化转型路径:以生产协同 MES 为载体,从设备数据入手,打通现场作业、工艺、质量、人员绩效,用数据驱动精益改善,在不进行大规模产线改造前提下,挖掘车间生产潜力,实现低成本、高收益的数字化升级,为同类细分行业企业数字化转型提供实战参考。