1 案例导读
研行(苏州)工业科技有限公司(以下简称“研行科技”)为沈阳思创航天精密制造有限公司(以下简称“思创航天”)建设的航空航天 MES 系统项目,是面向航天精密制造“多品种、小批量、高精度、强追溯、多委外、工艺复杂”典型场景的生产执行数字化建设案例。项目以 ERP 销售/自制订单为需求源头、以物料档案编码为物料信息源头、以 BOM 为按套需求分解依据,覆盖订单接收、需求分解、生产准备、生产工单、工序报工、质量检验、委外管理、设备数据采集与数字化看板与报表全流程生产业务,并与 ERP 建立九大双向接口,形成从销售需求到生产交付的数据闭环。
本案例的核心判断有三点。其一,针对研制、首件、批量、工装、客退多类订单并存、按套组织生产的模式,MES 以“BOM 按套一键分解、加工类型自动分流”打通计划层,将人工 Excel 分解转变为规则化、可追溯的系统作业,从源头解决需求与现场脱节问题。其二,生产过程管理是本期建设的核心,MES 将 BOM、工艺路线、物料、工装、刀具检具五类生产准备以及工单执行、工序开工、工序报工、工序检验、异常审理、客退、追溯全部线上化,使管理者能够实时掌握生产运行状况。其三,系统对现场 16 台异构数控及特种设备开展全参数数据采集,不采用外接硬件方式,自动获 取设备状态与工时数据并形成车间、展厅看板,为管理运营与生产决策提供真实数据基础。
2 客户概况与行业背景
2.1 客户概况
沈阳思创航天精密制造有限公司是面向航天领域的精密制造企业,业务覆盖运载火箭发动机、箭体结构件等航天装备精密零部件的研制与生产,主要客户包括星河动力、星际荣耀、东方空间、大航跃迁等国内头部商业航天企业。企业按航天型号研制与批产并行的模式运行,对生产过程管控、质量记录与交付周期均有严格要求。
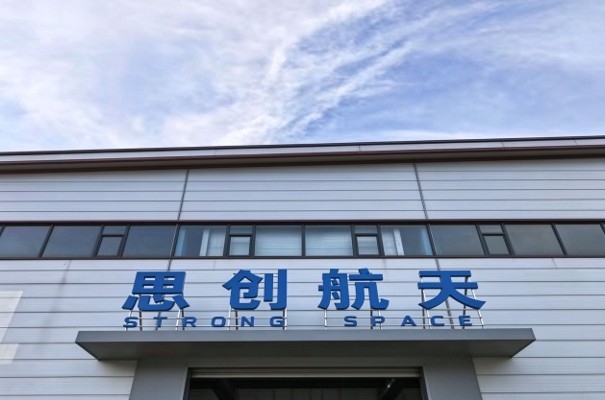
思创航天厂区
2.2 行业特点
航天精密制造行业具有鲜明的离散制造特征:产品结构复杂,精度与可靠性要求极高;订单以研制、首件、批量、工装、客退等多种类型并存的方式组织,型号研制期以单件、小批量为主,定型后转入批产;生产按套组织、一物一码,物料配套关系严格;对过程质量记录、检验数据和可追溯性要求严格,主机厂与客户对供应商生产过程的透明化要求不断提高。这些特点决定了航天精密制造企业比一般离散制造企业更依赖精细的生产计划、过程管控与质量追溯能力。
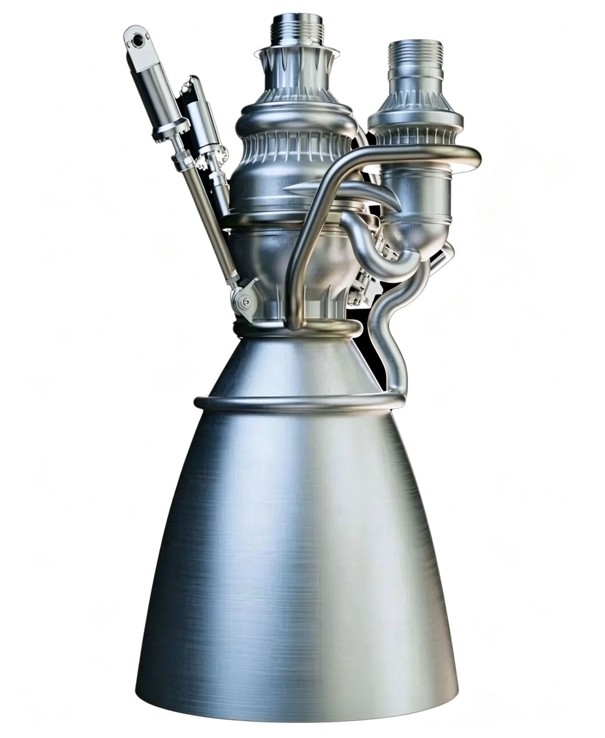
火箭身部产品
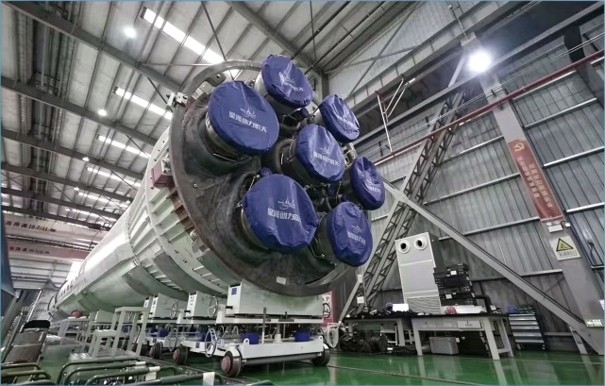
思创航天客户箭体总装场景
3 业务管理痛点
结合前期业务调研,思创航天在数字化建设前的主要管理痛点集中在八个方面。
3.1 生产需求与现场执行脱节
ERP 中的销售/自制订单无法自动贯通到生产现场,计划员需在线下接收、整理并逐单转交工艺与车间,信息传递依赖人工,易滞后、易失真。
3.2 需求分解依赖人工 Excel
产品 BOM 多层级、多版本,按套分解需求任务需要大量手工拆解与录入,工作量大且口径不统一,容易出错。
3.3 基础数据缺乏统一编码
物料编码、BOM、工艺路线分散管理,物料信息缺少唯一编码规则,BOM与工艺路线版本管理薄弱,制约按规则分解与追溯。
3.4 生产准备过程不透明
BOM、工艺路线、物料、工装、刀具检具五类准备分散在技术、计划、采购等多个岗位,依靠口头与纸质确认,准备进度难以跟踪,影响按期投产。
3.5 生产过程信息黑盒
工序进度、报工数量、人员工时主要依靠纸质单据流转与事后统计,管理者无法及时掌握现场在制情况。
3.6 质量信息分散、追溯困难
检验结果、生产异常、客退处置依赖纸质记录,出现质量问题时难以按产品、批次、工序快速还原生产过程与检验过程。
3.7 委外管理闭环薄弱
全序委外与多供应商分工序委外并存,委外审批、供应商交期、外协返回、回厂检验缺乏统一台账与流程管理,外协进度与质量难以及时掌握。
3.8 设备状态与工时靠人工填报
设备稼动率、计划达成率、加工工时等依赖人工统计,数据不及时、不真实,难以支撑产能分析与绩效考核。
4 建设目标与总体方案
4.1 建设目标
本期航空航天 MES系统 建设确立五项业务管理目标:物料信息、BOM、工艺路线、工作中心等基础业务数据标准化;实现销售需求、生产计划的线上电子化、透明化;建立生产执行、质量检验过程的线上作业,使管理者清晰了解生产运行状况与质量管理情况;优化现有工作流程,减少重复作业,提高工作效率;通过系统多数据收集,逐步建立与完善计划执行、生产作业、质量检验、工时绩效等管理体系。
4.2 总体架构
本期航空航天MES系统总体架构以 ERP 为数据源头、MES 为生产核心、设备数据采集与数字化看板及报表为支撑,形成“ERP—MES—设备—看板”纵向贯通、业务横向协同的整体格局。计划层承接 ERP 销售/自制订单与库存信息,按 BOM 将需求按套一键分解并依加工类型自动分流;执行层完成生产准备、工单下达、工序报工、工序接收、质量检验、异常审理与客退处置,形成质量追溯;协同层覆盖委外需求、采购需求、看板管理与权限基础平台;数据层对现场 16 台关键设备实施全参数采集,获取工序加工时长、状态数据并与 MES 交互。
4.3 建设范围
本期建设覆盖基础数据、订单管理、技术管理、生产管理、质量检验、数据统计、生产看板、接口管理 、数采管理9大功能域,并协助配套服务器、电脑终端、工业触屏一体机与电视大屏等硬件,满足车间作业与移动办公需要。
5 核心建设内容
5.1 以 ERP 为源头的需求贯通与按套分解
ERP 系统审核确认的销售/自制订单通过 API 接口主动传至 MES 形成生产需求,计划员确认后自动推送工艺员并对应BOM信息。工艺员确认生产 BOM 后,计划员在 MES 中按 BOM 一键分解需求任务,每个需求按套组织,系统按加工类型(自制、委外、采购)自动分流:自制任务进入生产准备与车间生产,委外、采购需求推送回 ERP 执行请购等流程。
为实现“订单—需求—工单—报工—完工”全链路数据贯通,MES 与 ERP 共规划九大接口,其中销售订单、库存量以 ERP 为源头流入 MES,物料档案、BOM、工艺路线、生产需求、生产订单、报工数据、完工报告由 MES产生后回流 ERP,避免重复录入、保障数据一致。
MES 与 ERP 接口清单
序号 | 接口信息 | 需求方 | 接口描述 |
1 | 物料档案 | ERP | ERP 需要 MES 提供物料档案数据,数据源由用户在 MES 中维护 |
2 | BOM 信息 | ERP | ERP 需要 MES 提供 BOM 信息 |
3 | 工艺路线 | ERP | ERP 需要 MES 提供工艺/订单工艺路线信息 |
4 | 销售订单 | MES | MES 销售订单数据以 ERP 为源头,ERP 完成审批后传递至 MES |
5 | 生产需求 | ERP | MES 按订单 BOM 物料属性分解为生产需求(采购、委外)传递至 ERP |
6 | 生产工单 | ERP | ERP 需要 MES 提供生产工单信息 |
7 | 报工记录 | ERP | ERP 需要 MES 提供报工记录信息 |
8 | 完工报告 | ERP | ERP 需要 MES 提供生产订单完工信息 |
9 | 库存量 | MES | MES 获取ERP 库存信息 |
5.2 生产过程全流程管控
5.2.1 统一基础数据,支撑按套分解
系统维护工作中心、物料分类与物料档案,物料编码由系统按固定规则自动生成,作为物料信息唯一源头;产品件号册承载多层级 BOM,结合物料编码构成唯一 BOM;工艺路线维护各零部件工序、工作中心、标准工时、工装、刀具等信息,工艺编号结合版本构成唯一工艺路线,为按套分解、工单执行与工时统计奠定基础。
5.2.2 五类生产准备线上协同
BOM 准备、工艺路线准备、物料准备、工装、刀具检具准备按规则自动推送至相关岗位待办,各岗位在系统内确认,系统自动记录确认人与确认时间;计划员基于各方准备反馈,对工艺路线、物料就绪的需求任务下达生产订单,保证生产合规与现场执行可行。
5.2.3 生产工单与现场执行
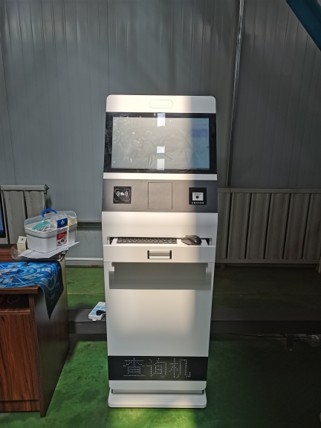
工单下发车间后,打印生产作业单(含零部件、工艺路线、工装、刀具检具等信息)并可用于在ERP中进行领料;生产人员刷卡并扫描生产作业单二维码完成报工,系统自动记录报工人员、时间、工序、数量、当前设备与工时等多维度数据;各工序报工前需对本工序进行开工,已汇报当前工序状态。车间现场部署的报工终端如图所示。
车间现场报工终端
5.2.4 质量闭环与追溯
检验员刷卡扫码进入检验报工界面,汇报检验数与检验结果并上传检验资料;生产异常由现场发起并逐级审批,审批过程中生产订单暂停,并按审理意见自动分流推送,执行返修、补制、让步等业务;生产过程中的异常信息、过程信息、检验信息及相关资料系统留存,支持按产品、批次、工序进行质量追溯查询。
5.2.5 工序外协闭环管理
工序外协(多供应商分工序委外)均由MES自动推送至ERP,返回后由MES承接进行向下的完整闭环,外协返回时可上传外协合格证单据等附件信息,实现外协管理与质量全程可控。
5.3 设备数据采集与数字化看板
5.3.1 异构设备全参数采集
本期对现场 16 台关键设备实施数据采集,涵盖三轴/四轴/五轴加工中心、数控立式车床、骨架基准测量机及真空电子束焊接设备等,覆盖西门子、发那科、科德系统等多品牌异构控制系统。采集采用全数据参数方式,不采用外接硬件方式,既保证设备数据完整性,又保障设备安全;单台设备采集坐标、速度、负载、温度、产量、切削/开机/加工时间、程序、刀具、报警等 30 余项状态参数。
5.3.2 数据与 MES 交互
设备采集数据与 MES 生产工单、报工联动,自动获取设备工时、状态数据,替代人工填报,为报工记录、多维工时分析、产能分析与绩效统计提供真实、及时的数据基础。
5.3.3 数字化看板
为支持客户到访参观与内部生产管理,在车间、客户端部署数字化看板于报表,集中展示订单、生产、质量、设备等关键数据,如设备稼动率、计划达成率、合格率、可用率、非计划停机时长等指标,为管理人员可随时掌握生产运行状况,。
6 建设亮点
6.1 一物一码 · 按套生产的计划管控模式
以 BOM 为按套分解依据、以物料档案编码为唯一信息源头,兼容研制、首件、批量、工装、客退多类订单,契合航天精密制造“一物一码、按套生产”的生产组织特点。
6.2 ERP 深度双向集成
九大接口覆盖订单、库存、物料、BOM、工艺、工单、报工、完工、工时绩效全链路,MES 与 ERP 互为数据源头与执行反馈,避免重复录入、保障数据一致。
6.3 异构设备非侵入式全参数采集
不采用外接硬件,直接获取设备全量参数并自动采集工时,兼顾数据完整性与设备安全性,破解航天精密设备采集难、采集贵的问题。
6.4 全流程质量追溯
销售订单、生产计划、生产准备、生产执行、质量检验、异常审理数据全留痕,支持按产品、批次、工序快速追溯,满足航天行业对质量过程记录的严格要求。
6.5 工序外协全闭环
全序/工序外协与ERP集成化管理,外协业务与质量控制全程协同。
6.6 透明看板与移动协同
车间与客户端看板、报表联动,服务客户参观展示与管理决策。
7 成效与总结
7.1 项目成效
制造易航空航天MES系统从四个层面支撑思创航天管理提升:一是需求与计划层面,以 ERP 订单为源头、BOM 按套分解,计划编制由人工 Excel 转为系统规则化作业,减少重复工作,提升生产效率与业务质量;二是执行与质量层面,生产准备、生产订单、生产报工、工序开工、质量检验、异常审理全程线上留痕,管理者可实时掌握生产运行状况,质量问题可快速追溯;三是数据层面,设备状态与加工时长自动采集,生产过程数据留存,形成设备稼动率、计划达成率、人员工时等数据资产,支撑产能分析与绩效考核;四是协同层面,看板、报表支撑内外协同与客户参观展示,提升企业数字化形象。
7.2 总结
本项目立足航天精密制造“多品种、小批量、高精度、强追溯、多委外、工艺版本复杂”的行业特点,以制造易航空航天 MES 系统生产过程管理为核心、ERP 集成为基础、设备数采与看板为支撑,构建了覆盖“需求—计划—准备—执行—质量—追溯”的全过程数字化管控体系。本案例对同类航天精密制造及复杂离散制造企业的 MES 建设具有参考价值。