在多品种小批量机加工厂,很难找到APS成功落地的案例。为什么?
我们先看APS的排产逻辑
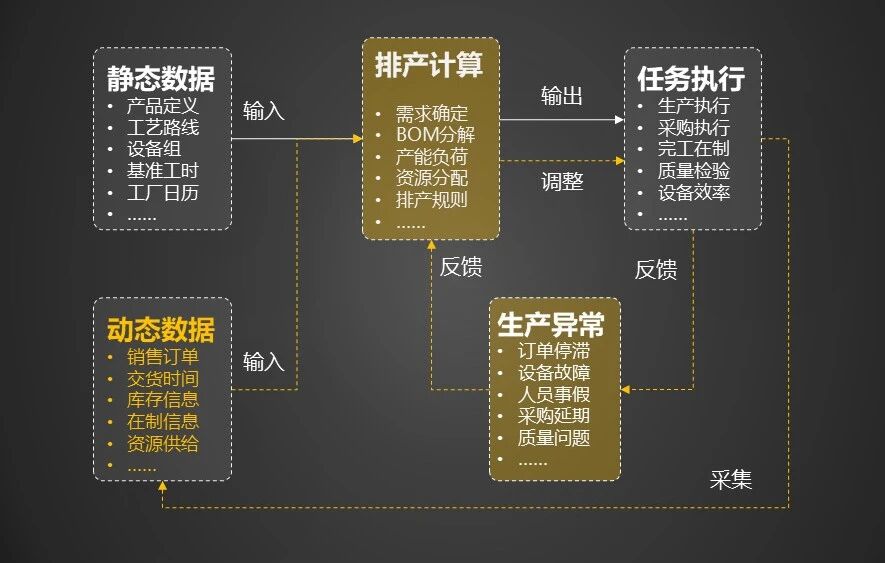
APS首先需要输入数据,一类是静态数据,包括产品、工艺路线、设备组、工序工时、工厂日历、班次等;
另一类是动态数据,不断更新的销售订单、交货期变动、采购进度、物料库存等信息;
数据输入后,进行排产计算,分解BOM或按照工艺路线,计算所需要的自制、外采零件数量、加工周期,根据优先级分配任务到相应设备;
任务下发到现场后,相关部门执行。在任务执行过程中,通过MES系统采集订单执行、在制、采购进度、库存等信息,传递给APS进行动态调整;
还有现场频发的各类异常情况,也要及时同步给APS,以应对现场变化,重新调度生产资源。
看完这套逻辑,我们不难看出,在多品种小批量的机加工厂,导致APS“失灵”原因在于外部、内部及系统自身三个层面的挑战。
一、外部挑战:无法预测
1、订单高度不确定性:APS擅长处理结构化、可预测的输入,多品种小批量模式下,订单来源不稳定、产品形态不确定。而频繁的急单、插单,导致计划频繁变动。 2、基础数据不准确:APS高度依赖精确的BOM物料清单、工艺路线、基准工时等数据。但很多工厂BOM数据不准,基准工时缺乏,工艺路线也经常临时更改,排出来的计划不具备可执行性。
二、内部挑战:隐性约束
产能是动态而非静态的:APS将产能视为固定值,但机加工行业,小批量、多品种,单元式作业,不同产品换型时间差异巨大,并没有稳定的生产节拍,产能一直不稳定。
“隐性约束”难以数字化:APS对现场实际众多的“隐性约束变量”难以掌控,,包括
1、人员技能:特定工序需要特定技能的操作工。
2、辅助资源:专用夹具、模具、刀具的可用性,以及行车、AGV小车等物流资源都可能成为瓶颈。
3、物料齐套:开工前,所有物料、刀具、NC程序是否准备齐全?排产时若未同步检查,极易导致中途停工。
4、异常频发,计划赶不上变化:机加工现场设备故障、来料问题、质检不合格等异常频发。APS无法实时感知这些突发状况,其基于“稳定态”环境生成的计划,在现实冲击下迅速失效。
三、APS自身的局限:过于理想
1、算法模型脱离现场实际,多数APS基于标准化生产逻辑构建,输出结果偏向理论最优。它难以适配换型耗时、人员技能差异、弹性产能等个性化场景。排出来的计划常常没法用,导致车间主任仍依赖经验丰富的计划员和Excel表格进行调度。
2、“牵一发动全身”的僵化重排,APS的全局重排机制在实际中难以执行。工厂不会因一个环节的局部异常就对全盘计划进行调整。频繁的“冻结”与“解冻”操作,也严重偏离了APS精准排程的初衷。
四、机加工厂APS应该怎么做
制造易认为,非标定制化,多品种小批量的机加工厂,其计划排产APS系统需要重新定义。
首先,是理念转变
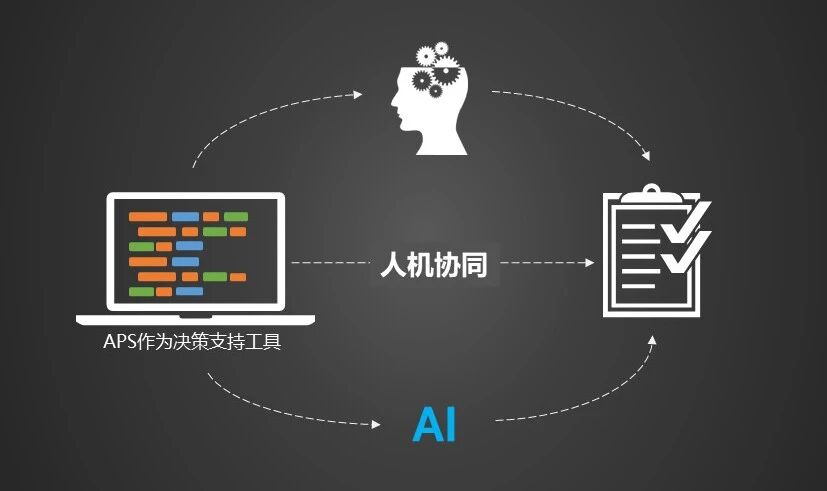
将APS定位为一个强大的决策支持工具,而非取代计划员的“自动驾驶”系统。系统负责快速计算、模拟和提供方案建议,而经验丰富的计划员负责基于现场知识进行最终判断和微调。这种人机协同模式,能有效结合算法的算力和人的经验。同时可以借助AI能力,总结计划员经验与企业的特定情况,让算法沉淀、不断调优,逐渐与企业实际接近。
第二,是夯实数据基础
这是做好排产的前提。具体包括:
规范基础数据:持续维护准确的BOM、工艺路线和基准工时数据;
实现数据实时采集:通过MES系统、机床数采实时采集设备状态、完工数量等数据,为动态排程提供战场最新消息;
打通信息孤岛:确保ERP、MES、WMS等系统间数据流通顺畅,看到全局状态。
其次,采用分层计划模式
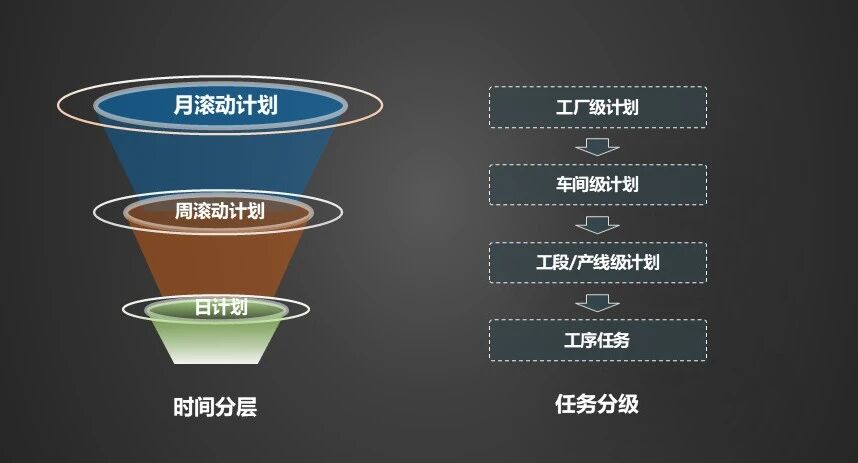
时间分层:“周计划+日计划”双轨制:采用3-7天滚动计划模式,锁定稳定任务,预留弹性产能,用日计划(或更短周期)专门处理急单、插单和异常调整。这既保障了计划性,又保留了应对变化的灵活空间。
任务分层:建立工厂级、车间级、工序级贯通的计划体现,排产计划精确到工序、机台、人员,确保大家计划执行步调一致,实时监控工序状态。
第四,建立异常快反,动态调度机制
有限产能与动态调整:排产时必须基于设备、人员、模具等资源的“有限产能”进行约束。当插单或异常发生时,系统能快速进行“插单模拟”,评估影响范围,尽量实现局部调整而非全局重排。
生产异常快速反应:当现场出现异常时,安灯系统可以快速汇报,系统能迅速体现在计划层,辅助计划员做出及时调整。
总结
对于多品种小批量的机加工厂,解决排产难题的关键,不要奢望找到一个能“一键排程”的万能软件,而在于扎实地构建一个柔性排产体系,形成“计划-执行-监控-调整”的持续优化循环。
这条路没有捷径,但每一步的改善,都会直接体现在更准时的交付、更高的设备利用率和更低的运营成本上。